Comment définir la pression et le temps d’observation pour les essais de fuite par émission de bulles
ASTM F2096 détecte les fuites grossières par pressurisation interne d’un emballage sous l’eau et observation d’un flux continu de bulles.
La pression d’essai et le temps d’observation doivent être établis pour l’emballage et la sensibilité de détection des défauts visée. Des paramètres inadaptés peuvent masquer les fuites ou compromettre mécaniquement des échantillons autrement acceptables.
Comment choisir la pression et le temps ?
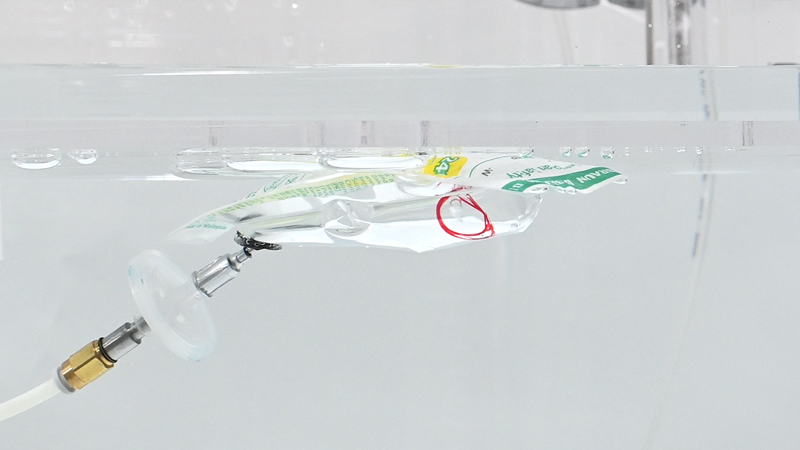
Utilisez un échantillon de contrôle caractérisé pour identifier la pression minimale à laquelle le défaut connu produit un flux visible de bulles. Établissez ensuite une pression de fonctionnement assurant une détection adéquate sans endommager l’emballage ou le scellage de manière inacceptable.
Le temps d’observation doit être suffisant pour révéler le défaut connu dans les conditions sélectionnées, tout en restant inférieur à une durée à laquelle une déformation tardive de l’emballage pourrait être confondue avec une fuite.
L’utilité d’un essai de bulles dépend de ses conditions d’essai.
L’emballage doit être suffisamment pressurisé pour faire passer le gaz par la fuite ciblée, sans que l’essai provoque des dommages sans rapport avec le défaut d’origine.
Utiliser un échantillon de contrôle
Introduisez un défaut connu et caractérisé, adapté à l’emballage et à l’objectif de sensibilité.
Augmenter progressivement la pression
Identifiez le point auquel le défaut de contrôle produit une indication claire et répétable.
Vérifier le comportement de l’emballage
Confirmez que les scellages, les matériaux et les fermetures restent dans des limites mécaniques acceptables.
Mesurer l’apparition de la fuite
Enregistrez le temps nécessaire pour que le défaut connu devienne visible à la pression sélectionnée.
Une même pression ne convient pas à tous les emballages
Le volume de l’emballage, les matériaux, la géométrie du scellage, la porosité, les conditions de restriction et le défaut de contrôle sélectionné influencent la pression minimale utile et le temps d’observation.
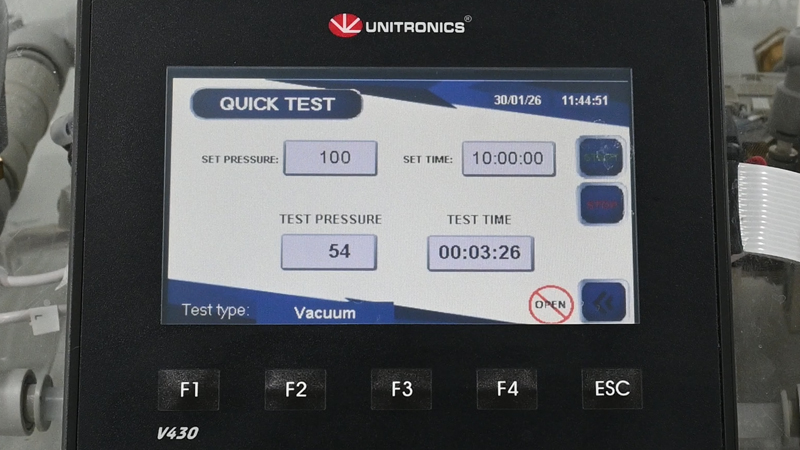
Commencez par la pression minimale qui révèle le défaut de contrôle.
Pressurisez progressivement l’échantillon de contrôle et enregistrez la première condition produisant un flux clair et répétable de bulles depuis la fuite connue. En dessous de ce seuil de détection, la configuration sélectionnée ne peut pas démontrer la sensibilité visée.
DVACI peut ensuite évaluer une pression de fonctionnement d’environ 10 % à 30 % supérieure à cette pression minimale de révélation, à condition que le comportement mécanique de l’emballage reste acceptable.
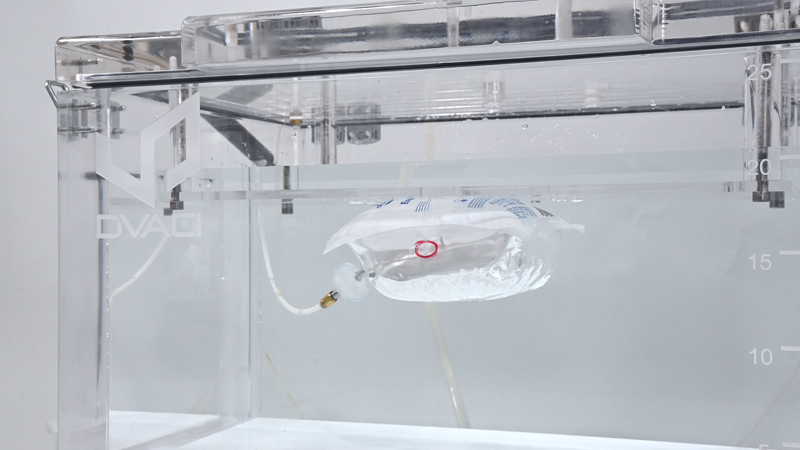
Distinction importante : La plage de pourcentage est une recommandation pratique de DVACI. La pression finale doit être justifiée et validée pour l’emballage réel, le défaut de contrôle et les exigences du système qualité.
L’échantillon de contrôle relie la pression à la taille de fuite détectable.
Créer le défaut connu
Utilisez une aiguille calibrée, un filament ou une autre méthode caractérisée adaptée à l’emballage.
Déterminer le seuil
Augmentez la pression jusqu’à ce que le défaut produise un flux clair et répétable de bulles.
Confirmer la répétabilité
Répétez l’essai avec la même configuration pour vérifier que l’indication est détectée de manière constante.
Le Tyvek et le papier médical nécessitent une interprétation supplémentaire.
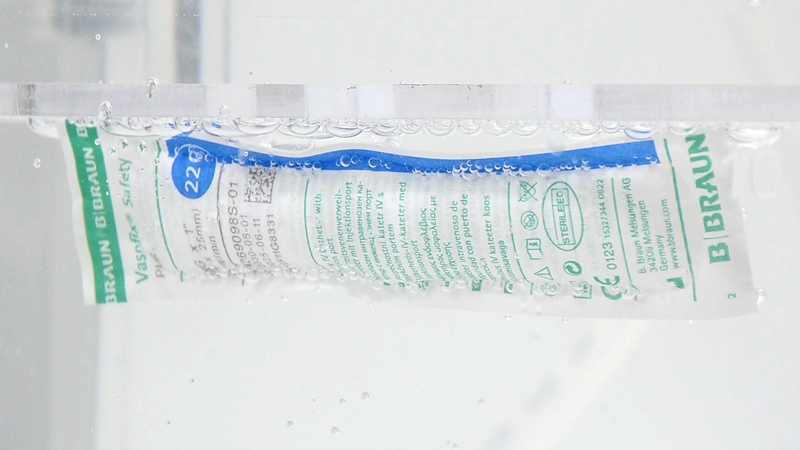
Le matériau poreux peut laisser passer de l’air à travers sa structure lorsque la pression interne dépasse sa pression de respiration. Ces bulles peuvent être confondues avec un défaut du scellage ou du matériau.
Reconnaître la respiration du matériau
Un dégagement diffus de bulles sur une surface poreuse se comporte différemment d’une indication de fuite localisée.
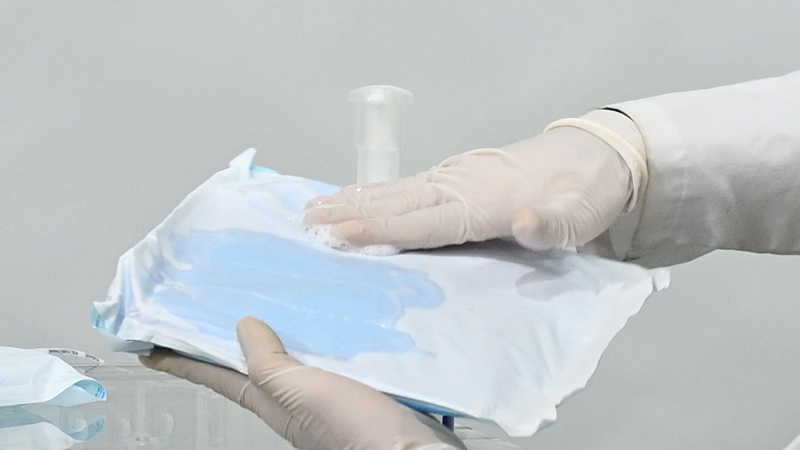
Utiliser une méthode de blocage adaptée
Appliquez la méthode autorisée par la norme en vigueur et la procédure validée avant d’évaluer l’emballage.
Observez suffisamment longtemps pour révéler le défaut connu.
Si la fuite de contrôle ne devient visible qu’après un intervalle défini à la pression sélectionnée, une observation plus courte ne peut pas démontrer la détection de ce même défaut dans ces conditions.
Des essais répétés doivent confirmer que le temps choisi permet de détecter l’indication de contrôle de manière constante.
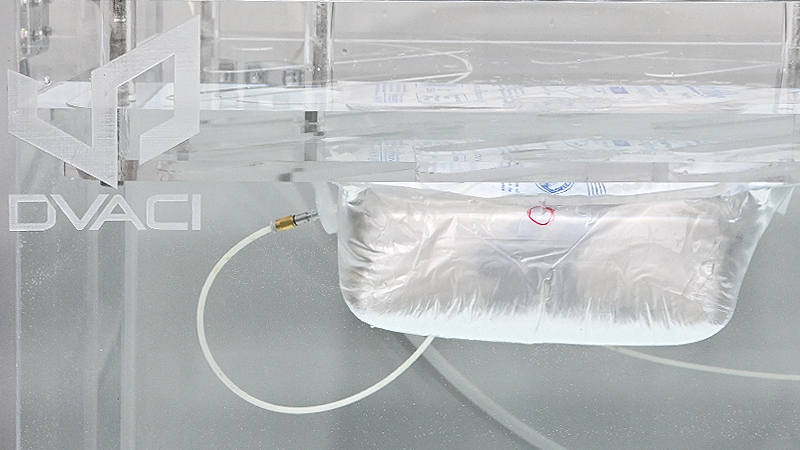
Définissez également une limite supérieure de temps raisonnable.
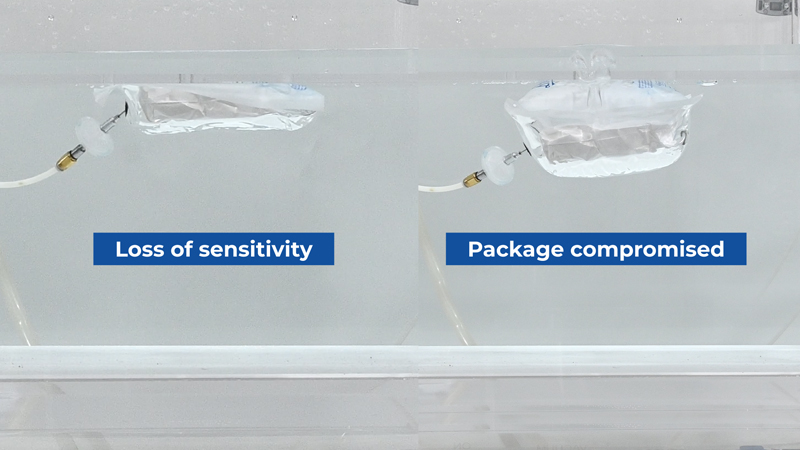
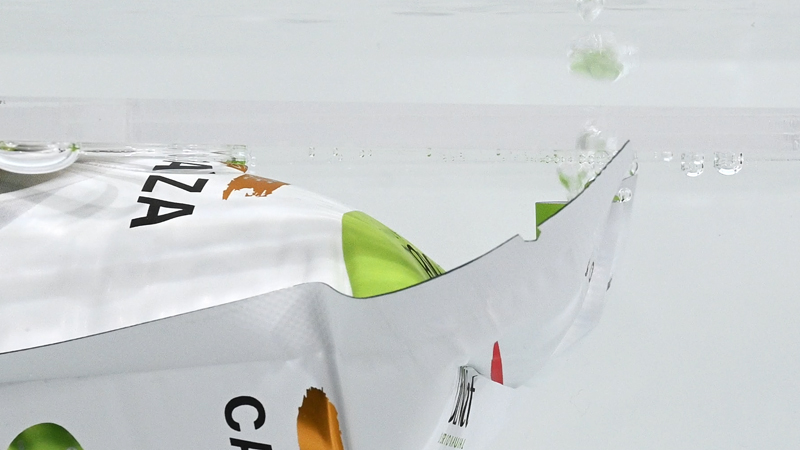
Une pression interne prolongée peut modifier mécaniquement l’emballage. La procédure doit distinguer une fuite grossière préexistante d’une rupture provoquée par une exposition prolongée ou une pression excessive.
N’interprétez pas chaque bulle tardive comme un défaut d’origine. Vérifiez si l’essai lui-même a modifié le scellage ou la structure de l’emballage.
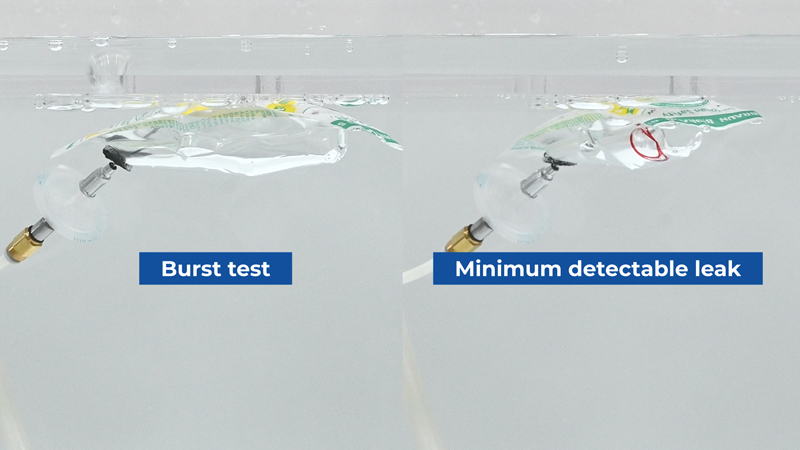
Utilisez l’essai d’éclatement pour comprendre la limite mécanique supérieure.
Une évaluation de pression maximale ou d’éclatement peut aider à identifier la limite de rupture de l’emballage. Connaître le seuil inférieur de détection et la limite mécanique supérieure facilite la justification de la plage de fonctionnement.
L’essai d’éclatement fournit des informations complémentaires de développement et ne fait pas partie de la méthode de détection de fuites ASTM F2096. Utilisez la norme d’éclatement et la configuration d’équipement adaptées pour produire des résultats formels d’éclatement.
Questions fréquentes sur la pression et le temps selon ASTM F2096
ASTM F2096 prescrit-elle une même pression pour tous les emballages ?
Non. La pression doit être établie pour l’emballage concerné, le défaut de contrôle et la sensibilité visée selon une approche validée.
ASTM exige-t-elle une pression de 10 % à 30 % supérieure à la pression minimale de détection ?
Non. Il s’agit d’une recommandation de développement de DVACI pouvant être évaluée après identification de la pression minimale qui révèle la fuite de contrôle.
Comment choisir le temps d’observation ?
Utilisez des résultats répétés d’échantillons de contrôle pour établir un temps révélant de manière constante le défaut connu à la pression sélectionnée.
Pourquoi le Tyvek peut-il produire des bulles sans défaut ?
Le Tyvek est poreux et permet le passage du gaz. Au-dessus de sa pression de respiration, des bulles diffuses peuvent sortir du matériau et doivent être distinguées d’une fuite localisée.
L’essai d’éclatement fait-il partie d’ASTM F2096 ?
Non. Il fournit des informations complémentaires de développement et doit suivre la méthode d’éclatement appropriée lorsque des résultats formels sont requis.
Définissez la pression et le temps F2096 avec votre emballage réel.
Envoyez à DVACI vos échantillons, les caractéristiques de l’emballage et les informations sur le défaut ciblé.