Cómo definir la presión y el tiempo de observación para pruebas de fugas por burbujas
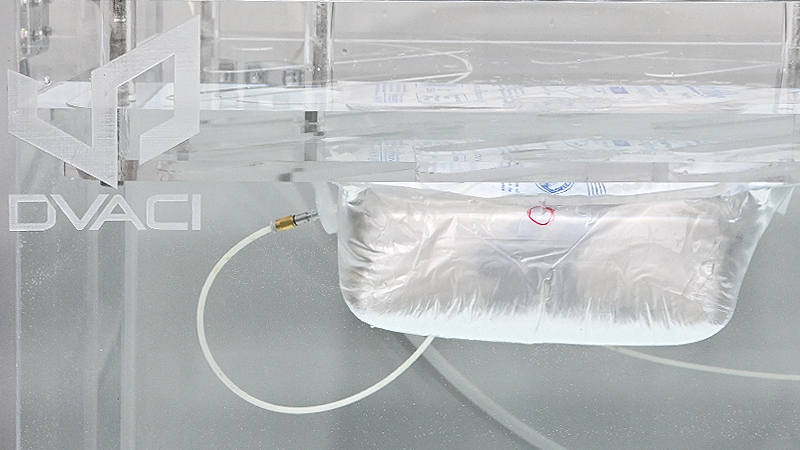
ASTM F2096 detecta fugas gruesas mediante la presurización interna de un empaque bajo el agua y la observación de una corriente continua de burbujas.
La presión de prueba y el tiempo de observación deben establecerse según el empaque y la sensibilidad de detección de defectos prevista. Los parámetros incorrectos pueden ocultar fugas o comprometer mecánicamente muestras que, de otro modo, serían aceptables.
¿Cómo se seleccionan la presión y el tiempo?
Utilice una muestra de control caracterizada para identificar la presión mínima a la que el defecto conocido produce una corriente visible de burbujas. Después, establezca una presión de operación que permita una detección adecuada sin causar daños inaceptables al empaque o al sello.
El tiempo de observación debe ser suficiente para revelar el defecto conocido bajo las condiciones seleccionadas, pero menor que una duración en la que la deformación tardía del empaque pueda confundirse con una fuga.
La utilidad de una prueba de burbujas depende de sus condiciones de ensayo.
El empaque debe presurizarse lo suficiente para que el gas atraviese la fuga objetivo, sin que la prueba provoque daños no relacionados con el defecto original.
Utilizar una muestra de control
Introduzca un defecto conocido y caracterizado, adecuado para el empaque y el objetivo de sensibilidad.
Aumentar la presión gradualmente
Identifique el punto en el que el defecto de control produce una indicación clara y repetible.
Comprobar el comportamiento del empaque
Confirme que los sellos, materiales y cierres permanezcan dentro de límites mecánicos aceptables.
Medir la aparición de la fuga
Registre cuánto tarda el defecto conocido en hacerse visible a la presión seleccionada.
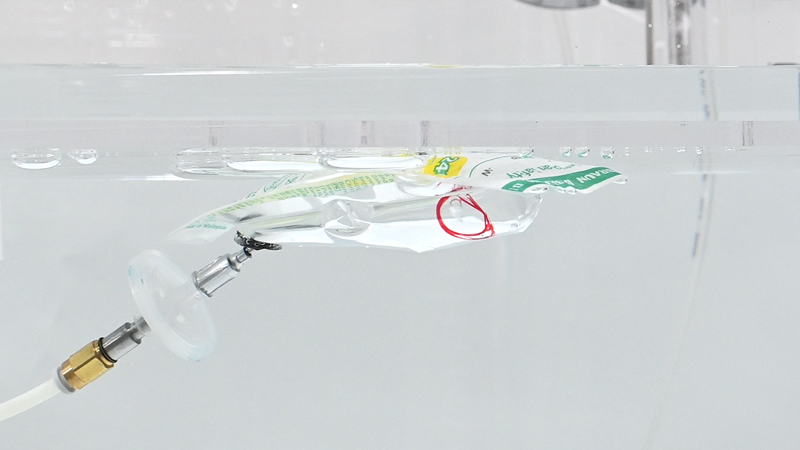
Una misma presión no sirve para todos los empaques
El volumen del empaque, los materiales, la geometría del sello, la porosidad, las condiciones de restricción y el defecto de control seleccionado influyen en la presión mínima útil y el tiempo de observación.
Comience con la presión mínima que revela el defecto de control.
Presurice la muestra de control gradualmente y registre la primera condición que produce una corriente clara y repetible de burbujas desde la fuga conocida. Por debajo de este punto de detección, la configuración seleccionada no puede demostrar la sensibilidad prevista.
Después, DVACI puede evaluar una presión de operación aproximadamente entre un 10 % y un 30 % superior a esa presión mínima de revelación, siempre que el empaque mantenga un comportamiento mecánico aceptable.
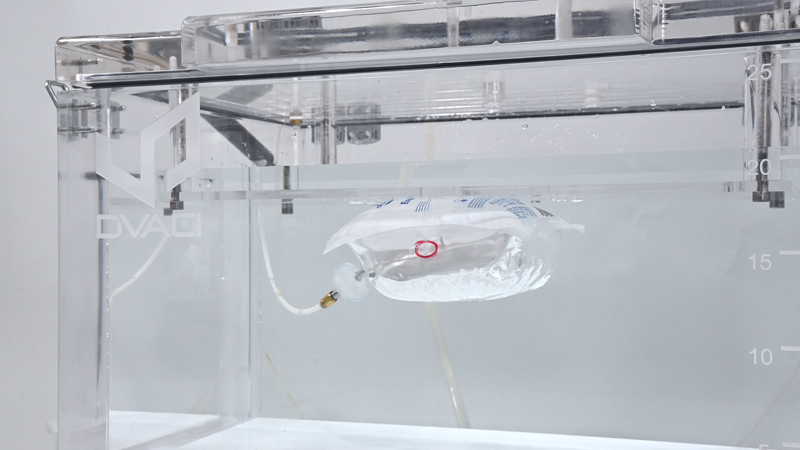
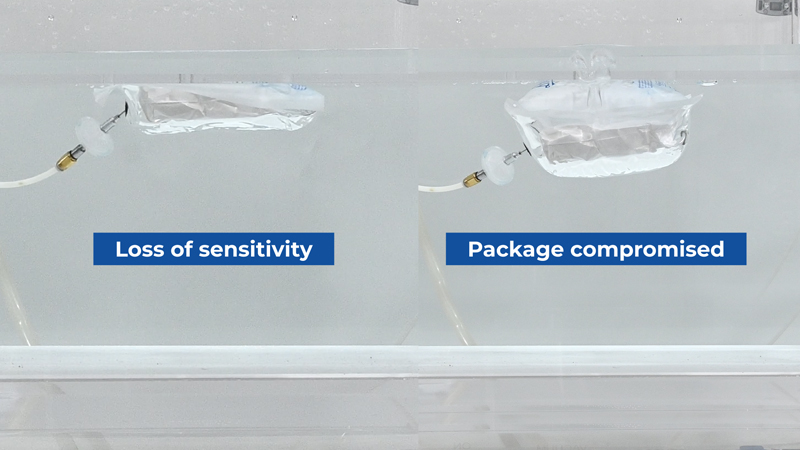
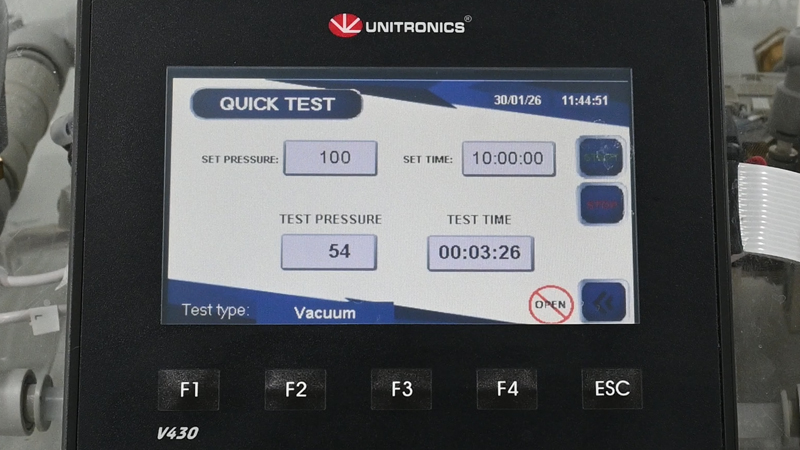
Distinción importante: El rango porcentual es una orientación práctica de DVACI. La presión final debe justificarse y validarse para el empaque real, el defecto de control y los requisitos del sistema de calidad.
La muestra de control relaciona la presión con el tamaño de fuga detectable.
Crear el defecto conocido
Utilice un alfiler calibrado, un filamento u otro método caracterizado adecuado para el empaque.
Localizar el umbral
Aumente la presión hasta que el defecto produzca una corriente clara y repetible de burbujas.
Confirmar la repetibilidad
Repita la prueba con la misma configuración para verificar que la indicación se detecte de forma consistente.
Tyvek y el papel médico requieren una interpretación adicional.
El material poroso puede liberar aire a través de su estructura cuando la presión interna supera su presión de respiración. Estas burbujas pueden confundirse con un defecto del sello o del material.
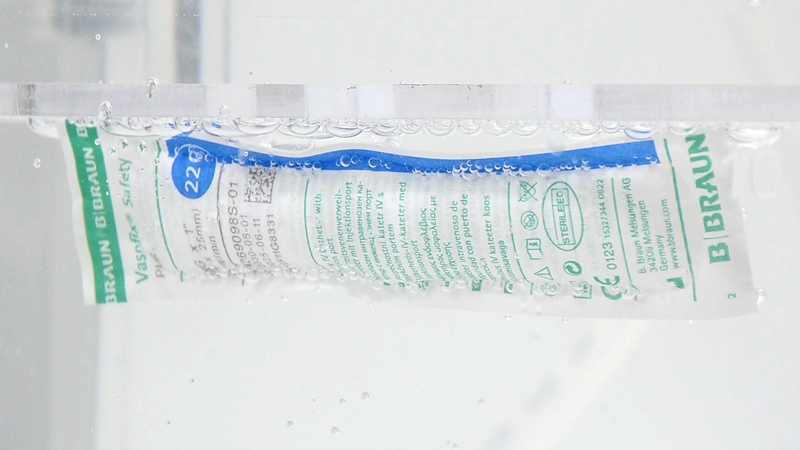
Reconocer la respiración del material
El burbujeo difuso sobre una superficie porosa se comporta de forma distinta a una indicación localizada de fuga.
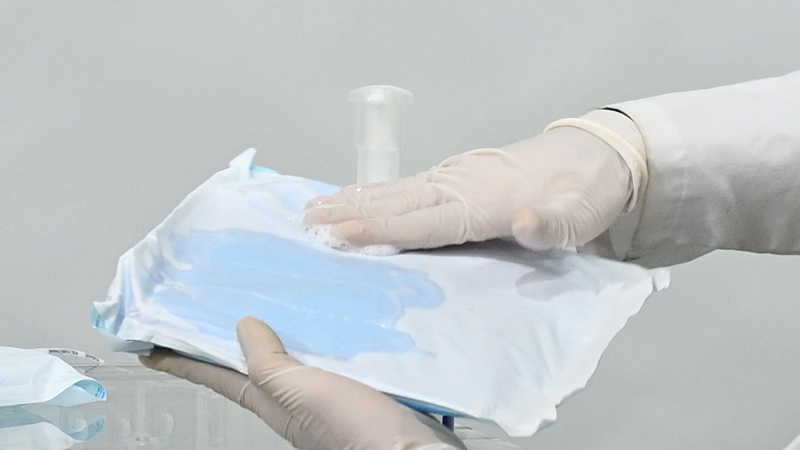
Utilizar un método de bloqueo adecuado
Aplique el método permitido por la norma vigente y el procedimiento validado antes de evaluar el empaque.
Observe durante el tiempo suficiente para revelar el defecto conocido.
Si la fuga de control solo se hace visible después de un intervalo definido a la presión seleccionada, una observación más corta no puede demostrar la detección de ese mismo defecto bajo esas condiciones.
Las pruebas repetidas deben confirmar que el tiempo elegido permite detectar de forma consistente la indicación de control.
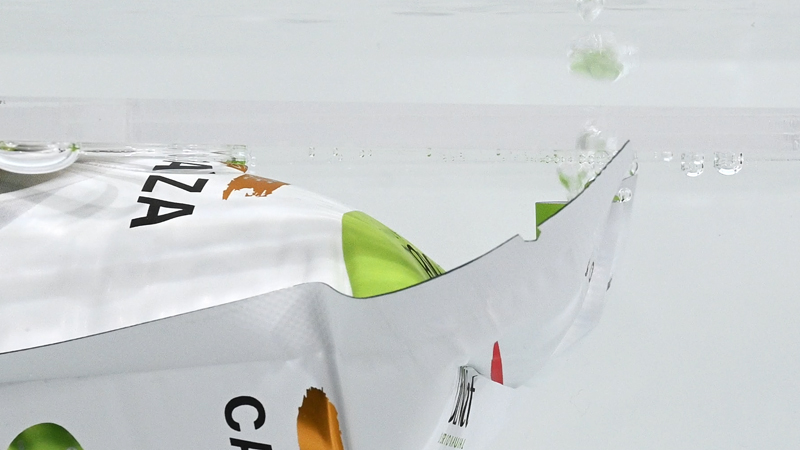
Defina también un límite superior de tiempo razonable.
La presión interna prolongada puede modificar mecánicamente el empaque. El procedimiento debe distinguir una fuga gruesa preexistente de una falla inducida por exposición prolongada o presión excesiva.
No interprete toda burbuja tardía como un defecto original. Investigue si la propia prueba modificó el sello o la estructura del empaque.
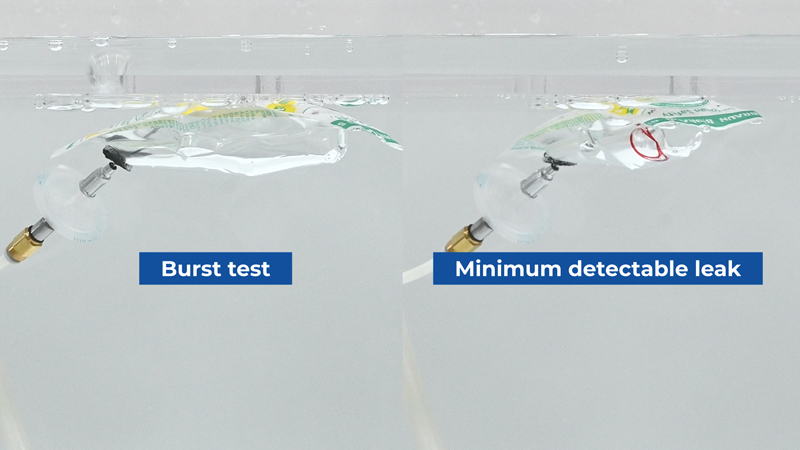
Utilice la prueba de explosión para comprender el límite mecánico superior.
Una evaluación de presión máxima o de explosión puede ayudar a identificar el límite de falla del empaque. Conocer el umbral inferior de detección y el límite mecánico superior facilita la justificación del rango operativo.
La prueba de explosión aporta información complementaria para el desarrollo y no forma parte del método de detección de fugas ASTM F2096. Utilice la norma de explosión y la configuración de equipo adecuadas cuando genere resultados formales de explosión.
Preguntas frecuentes sobre presión y tiempo en ASTM F2096
¿ASTM F2096 establece una misma presión para todos los empaques?
No. La presión debe establecerse para el empaque específico, el defecto de control y la sensibilidad prevista mediante un enfoque validado.
¿ASTM requiere entre un 10 % y un 30 % por encima de la presión mínima de detección?
No. Es una orientación de desarrollo de DVACI que puede evaluarse después de identificar la presión mínima que revela la fuga de control.
¿Cómo se selecciona el tiempo de observación?
Utilice resultados repetidos de muestras de control para establecer un tiempo que revele de forma consistente el defecto conocido a la presión seleccionada.
¿Por qué Tyvek puede producir burbujas sin un defecto?
Tyvek es poroso y permite el paso de gas. Por encima de su presión de respiración, pueden salir burbujas difusas del material que deben distinguirse de una fuga localizada.
¿La prueba de explosión forma parte de ASTM F2096?
No. Aporta información complementaria para el desarrollo y debe seguir el método de explosión correspondiente cuando se requieren resultados formales.
Defina la presión y el tiempo de F2096 con su empaque real.
Envíe a DVACI sus muestras, los detalles del empaque y la información del defecto objetivo.
Últimos Artículos
Noticias, guías técnicas e información sobre pruebas de fugas en empaques.